健康“心脏”谁做主——影响网纹辊传墨性能的因素
在包装装潢印刷领域,柔性版印刷因其环保、高效、适应性强等特点,占据着举足轻重的地位。而网纹辊作为柔性版印刷机的“心脏”,其传墨性能直接决定了印刷品的质量。这颗“心脏”的健康由谁做主?本文将深入探讨影响网纹辊传墨性能的关键因素。
一、网纹辊的基本结构与传墨原理
网纹辊是表面雕刻有无数微小凹穴(网穴)的金属辊,通常由钢质辊芯、陶瓷涂层和激光雕刻的网穴组成。其传墨原理是:墨斗中的油墨通过墨刀刮拭后,仅填充在网穴中,当网纹辊与印版接触时,网穴中的油墨转移到印版上,再最终转移到承印物上。因此,网穴的储墨量、释放墨量的能力是核心。
二、影响网纹辊传墨性能的主要因素
- 网穴参数
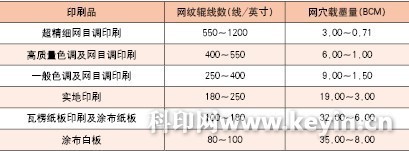
- 网线数:即每英寸长度上的网穴数量。网线数越高,网穴越小,传墨量越少,适合印刷精细产品;网线数越低,传墨量越大,适合印刷实地或粗犷图案。
- 网穴角度:常见的有60°、45°、30°等。60°网穴排列最紧密,载墨量最大,适用于高质量彩色印刷;45°常用于一般印刷;30°则用于多方向图文。
- 网穴形状:如四棱锥形、四棱台形、六边形等。不同的形状影响油墨的转移率和释放性。例如,四棱台形网穴开口大,有利于油墨释放。
- 网穴深度:深度与开口宽度之比即深宽比,影响储墨量和释放。深度过深会导致油墨难以释放,过浅则储墨量不足。
- 陶瓷涂层质量
- 陶瓷涂层的硬度、致密性和表面粗糙度直接影响网纹辊的寿命和传墨稳定性。优质的陶瓷涂层耐磨、耐腐蚀,且加工后网穴内壁光滑,有利于油墨流动。
- 涂层厚度一般控制在30-50微米,过厚易脆裂,过薄则磨损快。
- 激光雕刻工艺
- 激光雕刻的精度决定网穴的几何尺寸和一致度。功率、频率、光斑直径等参数的调校需要精确控制,才能获得理想的网穴形状和容墨量。
- 雕刻后通常需要进行等离子或化学抛光,去除网穴内部毛刺,提高油墨转移率。
- 油墨特性
- 粘度:粘度过高,油墨难以填充网穴;粘度过低,易从网穴中流出,导致传墨不均。需要根据网纹辊线数和印刷速度调整油墨粘度。
- 表面张力:影响油墨与陶瓷表面的润湿性,进而影响填充和释放。
- 颜料颗粒大小:较大颗粒易堵塞网穴,特别是高线数网纹辊。
- 刮墨刀系统
- 刮墨刀的压力:压力过大会磨损网纹辊和高线数网穴,导致传墨量下降;压力过小则刮不净,产生拖墨。
- 刮墨刀的材质和角度:建议采用合适硬度的刀片和正确的安装角度,以确保刮墨干净且不损伤网穴。
- 工作环境与维护
- 温度与湿度:温度影响油墨粘度,湿度影响静电,从而改变传墨效果。
- 清洁保养:网纹辊在使用后需及时清洗,防止油墨干结堵塞网穴。超声波清洗、化学清洗和低压喷洗是常用方法。
三、如何维护网纹辊的传墨性能
- 建立定期检测制度,使用网穴显微镜检查网穴容积和堵塞情况。
- 根据印品要求合理选择网纹辊,并进行压力标准化设置。
- 使用与网纹辊匹配的油墨,并保持油墨性能稳定。
- 采用恰当的清洗方式,严禁使用金属刷或强腐蚀性溶剂。
- 存储时应避免碰撞和灰尘,建议竖直放置。
四、
网纹辊作为柔性版印刷的“心脏”,其传墨性能是多个因素综合作用的结果。从设计选型、制造工艺到日常使用和维护,每一个环节都至关重要。只有科学选型、精细操作、妥善保养,才能确保这颗“心脏”持续健康,为包装装潢印刷品的高品质保驾护航。
如若转载,请注明出处:http://www.hongqingcaiyin.com/product/31.html
更新时间:2026-10-15 09:45:24